




3PE पाइप

जीएनईई सेवा
बिक्रीपूर्व परामर्श
पेशेवर इंजीनियर उत्पाद चयन, डिजाइन, स्थापना और रखरखाव पर स्प्रोकेट विशेषज्ञता परामर्श और पेशेवर सलाह प्रदान कर सकते हैं।
पैसे की बचत
वन{{0}स्टॉप सेवा आपको अपने बाजार और बजट के लिए उपयुक्त उत्पाद चुनने, समय बचाने और जीत-जीत सहयोग हासिल करने में मदद करती है।
स्थिर वितरण
हम ग्राहक के शेड्यूल और ऑर्डर की तात्कालिकता के अनुसार उत्पादन और शिपमेंट की व्यवस्था करेंगे और समय पर डिलीवरी करेंगे। तेज़ शिपिंग प्रणाली ग्राहकों को उत्पाद शीघ्रता से प्राप्त करने की अनुमति देती है।
आधिकारिक निरीक्षण
पेशेवर गुणवत्ता निरीक्षक उत्पादों के प्रत्येक बैच पर गुणवत्ता निरीक्षण करेंगे। आधिकारिक परीक्षण रिपोर्ट भी उपलब्ध हैं।
स्टील पाइप प्रसंस्करण सेवाएँ
'साझा विकास और साझी मुनाफ़ा' की अवधारणा का अभ्यास करें।


3PE पाइप क्या है?
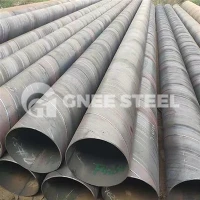
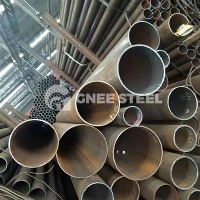
3PE एंटीकोर्सोशन स्टील पाइप एक बहुत ही सामान्य एंटीकोर्सोशन पाइपलाइन है, इसका एंटीकोर्सोशन प्रदर्शन बहुत बेहतर है। 3PE एंटीकोर्सोशन स्टील पाइप मूल सामग्री में सीमलेस स्टील पाइप, सर्पिल स्टील पाइप और सीधे सीम स्टील पाइप शामिल हैं, और एंटीकोर्सोशन सामग्री की अन्य तीन परतें एपॉक्सी पाउडर, चिपकने वाला और पॉलीथीन हैं।
पेट्रोलियम पाइपलाइन उद्योग में अच्छे संक्षारण प्रतिरोध, जल पारगम्यता और यांत्रिक गुणों आदि के साथ पॉलीइथाइलीन (3PE) एंटी-संक्षारण कोटिंग की तीन {{0}परत संरचना का व्यापक रूप से उपयोग किया गया है।
3PE पाइप में उत्कृष्ट संक्षारण रोधी प्रदर्शन है और इसकी अपनी संक्षारण रोधी परत का एक अविभाज्य संबंध है। आम तौर पर कुछ वर्षों के बाद जमीन में दबाए गए पाइप की वही सामग्री सड़ सकती है, जबकि जंग रोधी स्टील पाइप यह सुनिश्चित कर सकता है कि दशकों तक सड़ न जाए, मुख्य बात जंग रोधी परत है।
पॉलिथीन एंटीकोर्सोजन परत को दो प्रकार की परत संरचना और तीन परत संरचना में विभाजित किया गया है। दो परत संरचना की निचली परत चिपकने वाली परत है, और बाहरी परत पॉलीथीन परत है; तीन परत संरचना की निचली परत आमतौर पर एपॉक्सी पाउडर कोटिंग होती है, मध्य परत चिपकने वाली परत होती है, और बाहरी परत पॉलीथीन परत होती है। जीएनईई आपको याद दिलाता है कि डीएन500 से ऊपर की पाइपलाइन के लिए पॉलीथीन एंटीकोर्सिव परत की दो परत संरचना का उपयोग करना उपयुक्त नहीं है।
संक्षारणरोधी परत की मोटाई
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
3PE स्टील पाइप के लाभ:
-
2पीई और 3पीई एंटी-संक्षारण पाइप वजन में हल्का और जुड़ाव में मजबूत है;
-
कोटिंग कोटिंग एकरूपता, उच्च क्रूरता;
-
मजबूत विरोधी {{0}तनाव विखंडन, उच्च प्रभाव प्रतिरोध;
-
उच्च सीलिंग और इन्सुलेशन प्रदर्शन;
-
मजबूत विरोधी -रासायनिक संक्षारण और जलरोधक प्रदर्शन, उम्र बढ़ने का प्रतिरोध;
-
अच्छा पर्यावरण संरक्षण, सुविधाजनक स्थानीय रखरखाव;
-
मजबूत स्थिरता; 50 वर्ष या उससे अधिक तक का सेवा जीवन।

3PE पाइप की संक्षारणरोधी प्रक्रिया
(1) प्रसंस्करण से पहले, स्टील पाइप की उपस्थिति को कुशल श्रमिकों द्वारा जड़ से जड़ तक देखा जाना चाहिए, गंभीर यांत्रिक क्षति, भारी त्वचा, दरारें, अवसाद और अन्य दोषों के साथ या बिना स्टील पाइप, अयोग्य स्टील पाइप का निरीक्षण नहीं किया जा सकता है, और रिटर्न को चिह्नित करने में विफलता करें। स्वीकृति का उपयोग केवल निर्माण के लिए किया जा सकता है।
(2) सर्पिल स्टील पाइप यदि सपाट मुंह का मुंह है, तो समय पर मरम्मत की जानी चाहिए, मरम्मत नहीं की जा सकती, इसे खत्म कर दिया जाना चाहिए।
(1) सबसे पहले, स्टील पाइप को एंटीकोर्सिव होने के लिए पाइप ग्रैबर द्वारा ऑपरेशन लाइन के ऊपरी पाइप प्लेटफॉर्म पर ले जाया जाता है, और स्टील पाइप की सतह पर नमी, तेल और अशुद्धियों को दूर करने के लिए स्टील पाइप की बाहरी सतह को पहले से गरम करने के लिए फ्लेम हीटर डिवाइस का उपयोग किया जाता है, और स्टील पाइप की सतह की डीस्केलिंग की गुणवत्ता में सुधार के लिए हीटिंग तापमान 40 डिग्री ~ 60 डिग्री पर नियंत्रित किया जाता है।
(2) स्टील पाइप को स्टील पाइप शॉट ब्लास्टिंग मशीन द्वारा स्टील पाइप में शॉट ब्लास्टिंग रूम में उतारा जाता है, स्टील पाइप मुंह के दोनों सिरों पर एक रबर पैड या पाइप प्लग प्लग से बना एक मोटा स्पंज (जैसे स्टील पाइप अपने पाइप प्लग ब्लॉकिंग का उपयोग करने के लिए पाइप प्लग के साथ आता है), डीस्केलिंग की प्रक्रिया में स्टील पाइप से बचने के लिए, स्टील की गोलियों के नुकसान को कम करने के लिए स्टील शॉट के शॉट ब्लास्टिंग चैंबर को पाइप के मुंह में उड़ने से रोका जाता है, और साथ ही यह सुनिश्चित करने के लिए कि पाइप स्टील की गोलियों की मात्रा को हटाने में, शॉट ब्लास्टिंग के बाद डीस्केल स्टील पाइप की सतह को 'पेंटिंग से पहले स्टील की सतह के जंग स्तर और डीस्केलिंग स्तर' के GB/T8923-1988 में निर्धारित Sa2.5 स्तर तक पहुंचना चाहिए, और सतह पर एंकर ग्रेन की गहराई एपॉक्सी पाउडर निर्माता द्वारा दिए गए निर्देशों के अनुसार की जानी चाहिए।
(3) सतह के पूर्व उपचार के बाद, सभी जंग, तेल, ऑक्साइड त्वचा आदि को हटा दिया जाना चाहिए।
(4) स्टील पाइप की बाहरी सतह की जड़ से जांच करें, और उपयुक्त तरीकों का उपयोग करके सतह के दोषों को पॉलिश करें जिससे कोटिंग रिसाव बिंदु हो सकते हैं, और पॉलिश करने के बाद दीवार की मोटाई निर्दिष्ट मूल्य से कम नहीं होनी चाहिए। दोष वाले स्टील पाइप को अस्वीकार कर दिया जाएगा या मरम्मत की जाएगी।
(5) अयोग्य डीस्केलिंग गुणवत्ता वाले स्टील पाइप को पाइप में थ्रो को हटाने के लिए समय पर लाइन से हटा दिया जाएगा, और फिर डीस्केलिंग के लिए उत्पादन लाइन पर वापस कर दिया जाएगा।
(1) स्टील पाइप को शॉट ब्लास्टिंग द्वारा डीस्केल करने के बाद, एपॉक्सी पाउडर के उच्च दबाव वाले इलेक्ट्रोस्टैटिक छिड़काव की अगली प्रक्रिया से पहले, स्टील पाइप की बाहरी सतह पर बचे हुए जंग पाउडर और धूल को हटाने के लिए स्टील पाइप की बाहरी सतह पर द्वितीयक उपचार करने के लिए धूल उपचार उपकरण का उपयोग किया जाता है, और एपॉक्सी पाउडर कोटिंग 4 घंटे के भीतर की जानी चाहिए, और यदि 4 घंटे से अधिक या स्टील पाइप की सतह जंग लगती है, तो सतह जंग लगती है। पूर्व -उपचार दोबारा किया जाना चाहिए। जब स्टील पाइप की सतह को महीन धूल से उपचारित किया जाता है, तो धूल हटाने वाले उपकरण पर प्रेरित ड्राफ्ट पंखे को पहले शुरू किया जाना चाहिए, और फिर धूल हटाने वाली मोटर को चालू किया जाना चाहिए; यदि उत्पादन को बाधित करने की आवश्यकता है, तो पहले धूल हटाने वाली मोटर का स्टॉप बटन दबाया जाना चाहिए, और फिर प्रेरित ड्राफ्ट पंखे का काम बंद कर देना चाहिए।
(2) अत्यधिक संचय से बचने और धूल हटाने के प्रभाव को प्रभावित करने के लिए साइक्लोन हूवर में धूल को नियमित रूप से साफ करें।
(3) महीन धूल उपकरण को चालू करने के बाद प्रेरित ड्राफ्ट पंखे की कार्यशील स्थिति की बार-बार जाँच की जानी चाहिए।
(4) सामान्य संचालन सुनिश्चित करने के लिए धूल हटाने वाले इलेक्ट्रोड को समय पर बनाए रखा जाना चाहिए।
(5) संक्षारण रोधी उत्पादन करते समय, स्टील पाइप की सतह को माइक्रोडस्ट उपचार के लिए घंटे में कम से कम एक बार जांचना चाहिए।
(1) माइक्रोडस्ट उपचार के बाद स्टील पाइप को एपॉक्सी पाउडर कोटिंग से पहले पहले से गरम किया जाना चाहिए, स्टील पाइप को गर्म करने के लिए KGPS-750uw निरंतर पावर मध्यम-आवृत्ति मशीन का उपयोग करना चाहिए, और प्रीहीटिंग तापमान एपॉक्सी पाउडर कोटिंग के लिए आवश्यक तापमान के अनुसार होना चाहिए, लेकिन अधिकतम 275 डिग्री से अधिक नहीं होना चाहिए।
(2) मध्यम आवृत्ति परिसंचारी पूल के जल स्तर की जाँच करें, सुनिश्चित करें कि पानी की मात्रा कम से कम ~3 घन मीटर है। मीडियम फ्रीक्वेंसी सर्कुलेटिंग वॉटर पंप चालू करें, जांचें कि सभी सर्कुलेटिंग वॉटर पाइप लीक हो रहे हैं या नहीं, और मीडियम फ्रीक्वेंसी डिवाइस मशीन तभी शुरू करें जब आप आश्वस्त हों कि सभी सर्कुलेटिंग वॉटर पाइप सामान्य हैं।
(3) विभिन्न व्यास के स्टील पाइपों की फीडिंग गति और पूर्व निर्धारित हीटिंग तापमान के अनुसार, ऑपरेटिंग लाइन पर उत्पादन के दौरान मध्यम आवृत्ति हीटिंग के आउटपुट पावर मूल्य को समायोजित और निर्धारित करने के लिए प्रयोगात्मक पाइप का उपयोग करें।
(4) स्टील पाइप प्रीहीटिंग के तापमान को मापने के लिए उन्नत तापमान मापने वाले उपकरणों का उपयोग, माप की सटीकता में सुधार यह सुनिश्चित करने के लिए कि पाउडर कोटिंग के लिए स्टील पाइप, पाउडर कोटिंग निर्माता द्वारा अनुशंसित सीमा में स्टील पाइप प्रीहीटिंग तापमान।
(5) संक्षारण रोधी उत्पादन करते समय, पाउडर कोटिंग करते समय स्टील पाइप के प्रीहीटिंग तापमान को निर्धारित करने के लिए हर घंटे कम से कम एक बार मापें और रिकॉर्ड करें।
- एपॉक्सी पाउडर रोल कोटिंग या छिड़काव
- प्लास्टिक लेपित स्टील पाइप प्रसंस्करण
- चिपकने वाला -लेपित और पॉलीथीन टेप रैपिंग
(1) चिपकने वाली कोटिंग एपॉक्सी पाउडर की जेलिंग प्रक्रिया के दौरान की जाएगी।
(2) जब पार्श्व वाइंडिंग प्रक्रिया का उपयोग किया जाता है, तो यह सुनिश्चित किया जाएगा कि लैप सेक्शन में पॉलीथीन और वेल्ड सीम के दोनों किनारों पर पॉलीथीन पूरी तरह से रोल और कॉम्पैक्ट हो, और पॉलीथीन परत की सतह को कुचलने से रोका जाएगा।
- परिसंचारी जल शीतलन
स्टील पाइप के अंत के बाद जंगरोधी परत का उत्पादन, तुरंत ठंडा किया जाना चाहिए और मोल्डिंग तय की जानी चाहिए, ठंडा करने के लिए तैयार स्टील पाइप के जंग पर कोटिंग रूम में पानी डालने का काम किया जा सकता है, ताकि ठंडा करने के लिए जंगरोधी परत की सतह की परत को ठंडा किया जा सके, अनुभाग उप{2}तरीकों द्वारा एक अनुभाग लेने के लिए ठंडा किया जा सके।
(1) उत्पादन से पहले, कोटिंग रूम में सर्कुलेटिंग वॉटर पंप मोटर शुरू करें।
(2) पानी के प्रवाह की अत्यधिक गति के कारण एंटीकोर्सोशन कोटिंग पर प्रभाव से बचने के लिए ठंडा पानी के आकार को नियंत्रित करने के लिए ठंडा पानी के पाइप के प्रत्येक वाल्व के स्विच को समायोजित करें, जो कोटिंग की उपस्थिति और गुणवत्ता को प्रभावित करेगा।
(3) स्टील पाइप डालने और कोटिंग रूम में ड्राइव पहियों के पहले सेट में प्रवेश करने से पहले, इसे पहले ठंडे पानी से ठंडा किया जाता है। ताकि रबर पहियों के पहले सेट में रोलिंग में कोटिंग पर स्टील पाइप की सतह परत सिर्फ एंटीकोर्सोशन परत क्षतिग्रस्त न हो और बरकरार रहे।
(4) पाइप के व्यास के आकार और परिवेश के तापमान में अंतर के अनुसार, खंड दर खंड ठंडा करने के लिए ठंडा पानी के 2 ~ 4 खंड लें, स्टील पाइप का ठंडा तापमान 60 डिग्री से अधिक नहीं है, और यह सुनिश्चित करने के लिए कि फ्यूजन बॉन्डेड एपॉक्सी कोटिंग पूरी तरह से ठीक हो गई है।
(5) कोटिंग की उपस्थिति सपाट होगी, रंग में भी, बुलबुले, दरार और सिकुड़न छेद से मुक्त, हल्के नारंगी छील पैटर्न की अनुमति है, और कोटिंग की मोटाई डिजाइन आवश्यकताओं को पूरा करेगी।
(6) प्रत्येक लगातार उत्पादन बैच के लिए 1, 5वें और 10वें स्टील पाइपों की कम से कम जंग रोधी परत की मोटाई की जाँच की जाएगी, और उसके बाद प्रत्येक 10वें पाइप के लिए कम से कम एक का नमूना लिया जाएगा।
(7) यदि मालिक की आवश्यकताएं हैं, तो इसे मालिक की आवश्यकताओं के अनुसार लागू किया जाएगा।
- सिर काटना और छोड़ना
स्टील पाइप की संक्षारणरोधी परत को ठंडे पानी से ठंडा करने के बाद, पाइप के सिरे को बनाए रखने वाले सिर की लंबाई नियमों के अनुसार 100-120 मिमी होगी।
- ग्राइंडिंग पाइप एंड रिटेन्ड हेड
(1) पॉलीथीन परत की अंतिम सतह 30 डिग्री से अधिक नहीं का एक कक्ष बनाना चाहिए, और 20 मिमी से अधिक की एपॉक्सी पाउडर कोटिंग पॉलीथीन परत के अंत के बाहर बरकरार रखी जा सकती है। इसे एंटीकोर्सोशन पाइप के अंत में एंटीकोर्सोशन परत को छीलने या विकृत होने से रोका जाना चाहिए।
(2) पाइप एंड रिटेनिंग हेड ट्रीटमेंट के लिए इलेक्ट्रिक वायर ब्रश का उपयोग करके पाइप एंड रिटेनिंग हेड, मानक आवश्यकताओं को प्राप्त करने के लिए अनुभागों में 2 ~ 3 बार के अनुसार ऑपरेशन।
(3) पाइप के अंत में एंटीकोर्सोशन परत के चैंबर को पीसने के लिए इस्तेमाल किया जाने वाला तार ब्रश, काम करने वाली सतह समतल होनी चाहिए, कोई धक्कों और डेंट नहीं होना चाहिए।

जीएनईई पाइप गुणवत्ता नियंत्रण
① डिज़ाइन नियमों के अनुसार नमूनाकरण द्वारा गुणवत्ता निरीक्षण किया जाता है।
② जड़ से दृश्य निरीक्षण का उपयोग करें। कवर परत की सतह एक समान, झुर्रीदार, सपाट, बुलबुले, उत्तल ट्यूमर और असमान crimping और अन्य कवर परत दोषों से रहित होनी चाहिए।
③ पिनहोल चेकर से पिनहोल की जाँच करें। यदि पिनहोल पाए जाते हैं, तो रेत भरने और पेंट भरने के लिए सैंडपेपर सैंडर का उपयोग करें।
④ पेंट फिल्म या पिनहोल की अपर्याप्त मोटाई, मरम्मत और इलाज पर लौटने के बाद दोबारा जांच की जानी चाहिए। अयोग्य लोगों को योग्य होने तक फिर से मरम्मत की जानी चाहिए।
⑤ आसंजन जांच, यादृच्छिक जांच के लिए कोटिंग पर 60 के कोण के साथ कट बनाने के लिए एक कठोर उपकरण का उपयोग करें। कोटिंग के माध्यम से सीधे सब्सट्रेट में काटा जाना चाहिए, खरोंच वाले हिस्से को टेप से चिपकाना चाहिए, खरोंच का निरीक्षण करने के लिए बाद में टेप को फाड़ देना चाहिए, कोटिंग में कोई परत नहीं होनी चाहिए, लेकिन निरीक्षण के लिए स्प्रे पेंट के नमूनों पर भी समान स्थिति होनी चाहिए।
स्टील पाइप कोटिंग निरीक्षण और स्वीकृति
① सतह कोटिंग निर्माण के दौरान और बाद में, उड़ने वाली धूल और अन्य मलबे को रोकने के लिए लेपित वर्कपीस को संरक्षित किया जाना चाहिए।
② कोटिंग के बाद उपचार की जांच करें, कोटिंग का रंग एक जैसा होना चाहिए। रंग चमकीला और चमकीला है, कोई झुर्रियाँ, छाले, लटकना, रिसाव और अन्य दोष नहीं हैं।
③ कोटिंग फिल्म की मोटाई का निर्धारण। संपर्क पेंट फिल्म मोटाई गेज के साथ पेंट फिल्म की मोटाई का निर्धारण, पेंट फिल्म मोटाई गेज आम तौर पर 3 बिंदुओं की मोटाई निर्धारित करता है, औसत मूल्य लेता है।

जीएनईई आपूर्ति 3पीई पाइप विशिष्टता:
आकार:बाहरी व्यास: 219.1मिमी - 4064मिमी (8" - 160")
दीवार की मोटाई: 3.2 मिमी - 40मिमी
लंबाई: 6mtr-18mtr
अंत:चौकोर सिरे (सीधे कट, आरी कट, और टॉर्च कट)।
वेल्डिंग के लिए बेवेल्ड, बेवेल्ड
सतह:हल्का तेल लगा हुआ,
गर्म स्नान जस्ती,
इलेक्ट्रो गैल्वेनाइज्ड,
काला,
नंगे,
वार्निश कोटिंग
जंग रोधी तेल, सुरक्षात्मक कोटिंग्स

पैकेजिंग और शिपिंग
हम सुनिश्चित करते हैं कि स्टील पाइप ग्राहकों तक सुरक्षित और समय पर पहुंचाए जाएं
01
पाइप पैकेज
दोनों सिरों पर प्लास्टिक प्लग,
2,000 किलोग्राम के अधिकतम वजन के साथ हेक्सागोनल गठरी, कई स्टील स्ट्रिप्स के साथ 2,000 किलोग्राम हेक्सागोनल गठरी,
प्रत्येक बंडल पर दो लेबल हैं,
वाटरप्रूफ पेपर से लपेटें,
प्लास्टिक की टोपी.
02
पाइप शिपिंग
जीएनईई सभी उत्पादों के लिए सबसे कुशल और सबसे सुरक्षित घरेलू और विदेशी परिवहन प्रदान करता है: समुद्र, वायु, कंटेनर रेल, जहाज, रेल और ट्रक परिवहन।
समुद्र, वायु, कंटेनर, जहाज, रेल और ट्रक द्वारा रेल परिवहन।


सेवा
पाइप काटना
अनुप्रयोग: कार्बन, स्टेनलेस और मिश्र धातु स्टील्स
कटिंग रेंज: 6 मिमी - 170 मिमी मोटी (अनुरोध पर मोटी सामग्री उपलब्ध है)
काटने का क्षेत्र: 50 मिमी से
स्टील पाइपों के लिए कट और रोल ग्रूविंग
उद्योग मानकों के अनुसार ग्रूविंग और रोल ग्रूविंग किसी भी शैली में की जा सकती है। यह 1"-48" व्यास वाले किसी भी लम्बाई के स्टील पाइप के लिए उपयुक्त है।
पाइप थ्रेडिंग
हम 1/8" से 20" व्यास तक की किसी भी लंबाई के पाइप के लिए धागे प्रदान कर सकते हैं। उपलब्ध टेपर एनपीटी*, एनपीएस*, 3/16" पीयरलेस, और 8-शंकु हैं।
पाइप बेवलिंग
जीएनईई द्वारा प्रदान किए गए ग्रूव प्रसंस्करण के मुख्य रूप हैं V -आकार का ग्रूव, Y-आकार का ग्रूव, U-आकार का ग्रूव, डबल V-आकार का ग्रूव और X-आकार का ग्रूव।
पाइप कोटिंग
जीएनईई समूह की आपूर्ति: 3पीई लागत, एपॉक्सी कोटिंग, 3पीपी कोटिंग, एफबीई कोटिंग, एंटी{2}रस्ट ब्लैक पेंटिंग, एंटी{3}रस्ट ऑयल पेंटिंग, बिटुमिनस पेंटिंग, एक्सपॉक्सी पेंटिंग, आदि।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या आप स्टील पाइप निर्माता या ट्रेडिंग कंपनी हैं?
प्रश्न: क्या मैं आपके कारखाने का दौरा कर सकता हूँ?
प्रश्न: क्या आपकी कंपनी को कोई प्रमाणपत्र प्राप्त हुआ है?
प्रश्न: क्या आप निःशुल्क नमूने प्रदान कर सकते हैं?
प्रश्न: डिलीवरी में कितना समय लगता है?
प्रश्न: क्या मैं उत्पादों के कुछ अन्य आकारों को अनुकूलित कर सकता हूँ?
हम OEM/ODM प्रदान करते हैं।
प्रश्न: हमें उद्धरण कैसे मिलेगा?
प्रश्न: आपकी भुगतान अवधि क्या है?
प्रश्न: आपके व्यापार की शर्तें क्या हैं?
प्रश्न: आपका MOQ क्या है?