


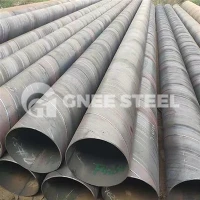
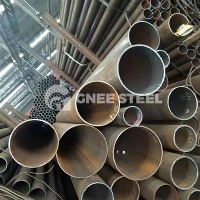


एपीआई 5एल एक्स60 ईआरडब्ल्यू कार्बन स्टील पाइप
प्रकार: ERW/वेल्डेड
डिलीवरी का समय: 5 दिन
API 5L X60 ERW पाइप विवरण
API 5L X60 वेल्डेड पाइप एक उच्च-शक्ति वाला कार्बन स्टील पाइप है जो अमेरिकन पेट्रोलियम इंस्टीट्यूट (API) मानकों को पूरा करता है और API 5L X56 की तुलना में इसकी ताकत अधिक है। इसकी न्यूनतम उपज शक्ति 415 MPa और न्यूनतम तन्य शक्ति 520 MPa है, जिसका उपज अनुपात 0.93 है। API 5L X60 प्रतिरोध वेल्डेड पाइप का व्यापक रूप से तेल और गैस ट्रांसमिशन पाइपलाइनों, तेल कुओं के आवरण, ड्रिल पाइप, ड्रिल कॉलर और रिफाइनिंग और रासायनिक संयंत्रों में उपयोग किया जाता है।
API 5L X60 ERW पाइप विनिर्देश
| प्रोडक्ट का नाम | एपीआई 5एल एक्स60 ईआरडब्ल्यू पाइप |
| व्यास | 1 इंच – 26 इंच |
| दीवार की मोटाई | एस.सी.एच.10, एस.सी.एच. 20, एस.सी.एच. 30, एस.टी.डी., एस.सी.एच. 40, एस.सी.एच.60 आदि |
| लंबाई | यादृच्छिक, लंबाई 3 मीटर से 18 मीटर तक |
| आवेदन | लाइन पाइप, द्रव पाइप, पानी पाइप, संरचना स्टील ट्यूब, ढेर ट्यूब, |
| पाइप कोटिंग | काली पेंटिंग, वार्निश पेंट, जंग रोधी तेल या अन्य कोटिंग आवश्यक |
| पैकेट | दोनों छोर पर प्लास्टिक की टोपियां, स्टील बंडल, या ग्राहकों के अनुरोध के अनुसार |
| निरीक्षण | आईएसओ9001, एसजीएस |
| क्षमता | 10000 मीट्रिक टन प्रति माह |
| डिलीवरी का समय | तीस दिन |
एपीआई 5एल एक्स60 ईआरडब्ल्यू स्टील पाइप


API 5L X60 वेल्डेड पाइप की गुणवत्ता को प्रभावित करने वाले कारक
वेल्डिंग की गुणवत्ता पर वेल्डिंग की गति का प्रभाव
वेल्डिंग की गति में वृद्धिजब वेल्डिंग की गति बढ़ाई जाती है, तो ऑक्साइड समावेशन का गठन कम किया जा सकता है, और गर्मी प्रभावित क्षेत्र को छोटा किया जाता है, जो पिघले हुए खांचे से ऑक्साइड परत को बाहर निकालने में मदद करता है।
वेल्डिंग की गति में कमीइसके विपरीत, जब वेल्डिंग की गति बहुत कम होती है, तो ताप-प्रभावित क्षेत्र व्यापक हो जाता है, बड़ी वेल्डिंग गड़गड़ाहट उत्पन्न होती है, ऑक्साइड परत मोटी हो जाती है, और वेल्ड की गुणवत्ता ख़राब हो जाती है।
सामान्य नियम: आम तौर पर, वेल्डिंग की गति जितनी अधिक होती है, वेल्डिंग की गुणवत्ता उतनी ही बेहतर होती है, क्योंकि इससे वेल्डिंग स्पैटर की घटना कम हो सकती है। हालांकि, मोटी दीवार वाली पाइपों के उत्पादन के लिए, हीटिंग समय को बढ़ाने और पर्याप्त वेल्डिंग फ्यूजन गर्मी सुनिश्चित करने के लिए वेल्डिंग की गति को उचित रूप से नियंत्रित किया जाना चाहिए।
वेल्डिंग गुणवत्ता पर स्टील स्ट्रिप एज की स्थिति का प्रभाव
स्टील पट्टी के किनारों की स्थिति और आकार भी उच्च आवृत्ति वेल्डिंग की गुणवत्ता को प्रभावित करने वाले महत्वपूर्ण कारक हैं।
असमान या अनियमित किनारे: यदि वेल्ड की जाने वाली स्टील पट्टी के किनारे असमान या अनियमित हैं, तो वेल्डिंग दक्षता बहुत कम हो जाएगी। असमान या खुरदरे किनारे वेल्डिंग सतह के समय से पहले संपर्क और चापिंग का कारण बन सकते हैं, जिससे शॉर्ट सर्किट हो सकता है। एक तरफ, वी-आकार के कोण के पहले आधे हिस्से में वर्तमान घनत्व बढ़ जाता है और तेजी से गर्म होता है, जो वेल्ड सीम बनाने से पहले गर्म और बाहर निकल जाएगा, जिससे बहुत अधिक ऊर्जा की खपत होगी; दूसरी ओर, दूसरे आधे हिस्से में वर्तमान घनत्व काफी कम हो जाता है, और आधार सामग्री को बाहर निकालने की प्रक्रिया के दौरान वेल्डिंग तापमान तक गर्म नहीं किया जा सकता है, जिससे ठंडी वेल्डिंग होती है।
सामान्य दोष:
स्किमिटर बेंड: इससे स्टील पट्टी विचलित या उलट सकती है, जिससे वेल्ड सीम स्थानांतरित हो सकता है, और अधिक गंभीर रूप से, ओवरलैप वेल्डिंग हो सकता है और परिणामस्वरूप अयोग्यता हो सकती है।
लहरदार किनारे: इससे वेल्डिंग के दौरान आसानी से दरारें और फ्रैक्चर हो सकते हैं।
एज निक्ससुस्त स्लिटिंग मशीन डिस्क ब्लेड के कारण उत्पन्न दांतेदार, असमान किनारों के कारण स्टील पट्टी में स्थानीय "मांस की हानि" होती है, जिससे वेल्डिंग के दौरान दरारें या फ्रैक्चर होने की संभावना बढ़ जाती है और वेल्ड सीम की गुणवत्ता प्रभावित होती है।
इसलिए, वेल्ड किए जाने वाले ट्यूब ब्लैंक के किनारों को यथासंभव समतल होना चाहिए, I-आकार का वेल्ड बनाए रखना चाहिए ताकि यह सुनिश्चित हो सके कि आंतरिक और बाहरी सतहों का निकटता प्रभाव और तापमान सुसंगत है, जिससे वेल्डिंग की गुणवत्ता में सुधार होता है।
लोकप्रिय टैग: एपीआई 5l x60 erw कार्बन स्टील पाइप, चीन एपीआई 5l x60 erw कार्बन स्टील पाइप निर्माताओं, आपूर्तिकर्ताओं
शायद तुम्हे यह भी अच्छा लगे


जांच भेजें